tablero de espuma de PVC—también conocido como tablero Celuka, tablero Forex o PVC expandido— está en todas partes. Publicidad, mobiliario, decoración de interiores, packaging. Es un material que se ha introducido en casi todas las industrias. Pero si la máquina que usted compra realmente puede producir tableros estables y de alta calidad de manera constante nunca depende del nombre del equipo. Se trata de saber cómo seleccionarlo, ajustarlo y mantenerlo.
La extrusora recibe polvo y produce hojas. En cualquier punto de este proceso, si algo anda mal, el producto lo mostrará, alto y claro.
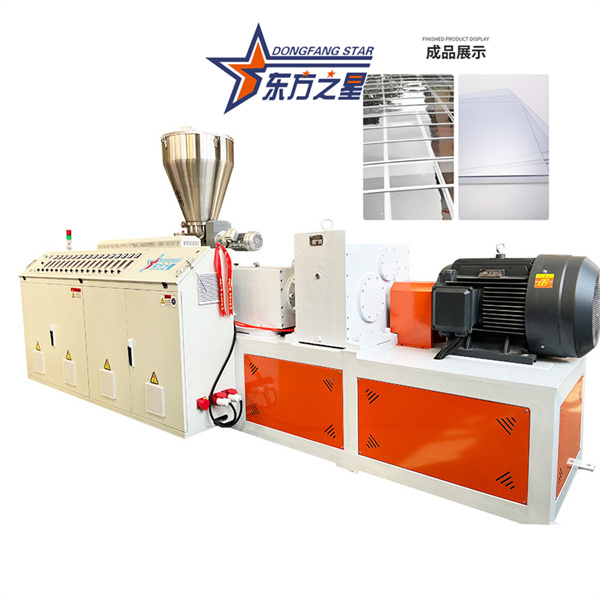
Una línea de extrusión de tableros de espuma de PVC es, en esencia, una extrusora cónica de doble tornillo combinada con una línea descendente completa. ¿Por qué doble husillo cónico? Porque el polvo de PVC tiene poca estabilidad térmica. Una extrusora de un solo tornillo genera demasiado calor por fricción: el polvo comienza a degradarse incluso antes de que se derrita. El doble tornillo cónico, por otro lado, evita el calor excesivo por fricción durante la extrusión, evitando la descomposición de la masa fundida. Ofrece un rendimiento estable, una buena mezcla y una plastificación excelente, lo que lo convierte en la opción preferida para la fabricación de productos de PVC rígido.
Al seleccionar el equipo, comience con la capacidad y las especificaciones del producto. La producción horaria depende del modelo de extrusora. En una configuración típica, una extrusora principal SJZ80/156 combinada con una coextrusora SJZ65/132 produce entre 400 y 500 kg/hora, con anchos de tablero de 1220 mm a 2050 mm y espesores de 3 mm a 30 mm. Para tableros más gruesos (20 mm y más), necesita una extrusora de mayor torque. Cuanto más ancha es la placa, más exigentes se vuelven el diseño de la matriz y la sección de calibración de enfriamiento; esto no es algo que se pueda falsificar con una máquina genérica.
La línea descendente es igualmente crítica. La extrusora es sólo el corazón. La mesa de calibración, las rejillas de enfriamiento, la unidad de transporte y la estación de corte determinan la planitud y la precisión dimensional de la tabla. Al comprar equipos, dedique más tiempo a evaluar la línea completa y menos tiempo a observar las llamativas especificaciones del extrusor principal.
El problema de calidad más común en los tableros de espuma de PVC es la fragilidad: tableros que se rompen con facilidad. Más del 90% de los problemas de rotura de tableros no se deben a la formulación, sino a una mala plastificación.
La plastificación es el proceso en el que el polvo de PVC se calienta y se corta dentro del tornillo, lo que hace que las cadenas moleculares se abran y se enreden por completo. Si la plastificación es incompleta, el interior de la tabla es como una masa mal amasada: suelta, carente de dureza y propensa a romperse.
Para juzgar la plastificación, no confíe en el tacto o la apariencia. Mire la corriente del motor del extrusor principal.
Corriente demasiado baja: plastificación insuficiente. El material es demasiado "resbaladizo" y no ha formado una masa fundida viscosa; no se ha trabajado adecuadamente.Si la corriente es demasiado baja, no se apresure a cambiar la formulación. Aumente la temperatura de las zonas 3 y 4 (las secciones de plastificación y compresión) entre 2 y 3 °C. La viscosidad de la masa fundida aumentará, la resistencia del tornillo aumentará y aumentará la corriente. Después de ajustar la temperatura, espere de 15 a 20 minutos para que el sistema se estabilice, observe el cambio actual y ajuste en pequeños pasos hasta que la corriente se estabilice cerca del valor objetivo.
El control de la temperatura de extrusión de tableros de espuma de PVC es notoriamente delicado. Si la temperatura es demasiado alta, el material forma espuma prematuramente dentro del barril, provocando la fractura de la masa fundida y una superficie rugosa de la tabla. Si es demasiado bajo, la plastificación es incompleta y la superficie del tablero se vuelve desigual.
El control de temperatura de toda la línea sigue generalmente tres zonas:
| Zona | Ubicación | Principio |
|---|---|---|
| Zona de calentamiento | Antes del puerto de ventilación (sección de alimentación + sección de compresión) | Temperatura ligeramente más alta, rápido aporte de calor |
| Zona de temperatura constante | Después del puerto de ventilación (sección de ventilación + sección de medición) | El calor cortante ya es suficiente; Se necesitan controles de calefacción y refrigeración. |
| Zona de mantenimiento de temperatura | Cabezal de troquel, adaptador y cuerpo de troquel | Ligeramente más bajo que la sección de extrusión para mantener la resistencia del fundido |
Para la extrusión de tableros de PVC rígidos con bajo contenido de espuma, las investigaciones sugieren un proceso de referencia: velocidad del tornillo de 38 a 42 rpm, temperatura de la matriz de 180 a 190 °C, lo que da como resultado una menor densidad del tablero y una mejor estructura celular. Pero esto es sólo una referencia. La producción real debe ajustarse según el equipo, la formulación y el espesor del producto.
La temperatura del troquel es particularmente problemática. Si es demasiado bajo, la masa fundida perderá elasticidad y provocará que la tabla se rompa. Demasiado alto, la resistencia del derretimiento disminuye, las burbujas se rompen y la superficie del tablero desarrolla huecos.
La presión de extrusión es la clave para una formación de espuma exitosa. Con suficiente presión, las burbujas son finas y densas. Con una presión insuficiente, las burbujas son grandes y desiguales, y la superficie del tablero sufre. La corriente del motor principal y la presión del cabezal de troquel son indicadores confiables del control de temperatura: cuando la plastificación es buena, tanto la corriente como la presión son estables. Cuando la plastificación es deficiente, la presión fluctúa y la corriente es inestable.
La velocidad del tornillo también importa. Una velocidad más alta significa una mayor producción, pero la temperatura de la masa fundida aumenta rápidamente y el control del proceso se vuelve más exigente. Sin embargo, la formación de espuma es más uniforme y la calidad de la superficie es mejor. Una velocidad demasiado baja significa plastificación deficiente, baja eficiencia y una superficie de tablero rugosa. Además, se debe controlar el tiempo de residencia del material en el cilindro y la matriz: si es demasiado corto, el agente espumante no se descompone completamente, lo que da como resultado una mayor densidad del tablero; demasiado tiempo, se produce un exceso de espuma, lo que degrada las propiedades mecánicas.
Se construye una extrusora para procesar material. Pero si no lo mantiene, se comerá sus ganancias.
Limpieza periódica de residuos: la resina de PVC que queda en tornillos, cilindros y matrices se endurece con el tiempo, bloqueando las vías de flujo y desgastando los componentes. Después de apagar y enfriar, desmonte las piezas relevantes y límpielas utilizando el compuesto de purga recomendado por el fabricante o herramientas blandas. Al limpiar el tornillo, reduzca la velocidad principal a aproximadamente 5 rpm para minimizar el desgaste y use aire comprimido para soplar a través del puerto de alimentación y el puerto de ventilación repetidamente.
| Síntoma | Causa probable | Acción correctiva |
|---|---|---|
| Tablero quebradizo, se rompe fácilmente | Mala plastificación; baja corriente del motor | Aumentar las temperaturas de las zonas 3 y 4 entre 2 y 3 °C; espere de 15 a 20 minutos |
| Superficie rugosa del tablero | Temperatura del troquel demasiado alta o demasiado baja; fractura por fusión | Ajuste la temperatura del troquel en pequeños incrementos (±2°C a la vez) |
| Estructura de burbuja desigual | Presión de extrusión insuficiente; fluctuaciones de presión | Verifique la temperatura del troquel; comprobar el paquete de pantalla en busca de bloqueos |
| Corriente del motor fluctuante | Plastificación inestable; alimentación inconsistente | Verifique la temperatura de la sección de alimentación; verificar la consistencia de la alimentación del material |
| Variación del espesor del tablero | Velocidad de arrastre desigual; el espacio del labio del troquel no es uniforme | Ajustar la velocidad de arrastre; comprobar los pernos de ajuste del labio del troquel |
| Fugas de agua en la sección de refrigeración. | Sellos desgastados; accesorios sueltos | Reemplace los sellos; Apriete las conexiones de la línea de enfriamiento. |
La tecnología de extrusión de tableros de espuma de PVC está madura. El marco, los tornillos y los sistemas de control de temperatura: todos los fabricantes los construyen. La diferencia radica en si, después de recibir el equipo, puede ajustar las cuatro variables (temperatura, velocidad, presión y formulación) para que funcionen juntas en función de las condiciones específicas de su taller.